Электрод с покрытием основного типа для односторонней ручной дуговой сварки труб и ответственных конструкций из углеродистых сталей с временным сопротивлением до 490 МПа.
LB 52U (ЛБ-52У) низко водородный сварочный электрод предназначенный для усиления обратной стороны сварного шва. Использование данного электрода позволяет получить отличный наплавленный металл шва и аккуратный корневой чешуйчатый валик без дефектов при сварке с одной стороны соединения. Обеспечивает высокую ударную вязкость, и его часто используют для сварки труб, морских конструкций и сооружений типа резервуаров, которые необходимо сваривать только с одной стороны. Обеспечивают намного лучшую стабилизацию дуги и проплавление, чем другие низководородные электроды.
Использование электродов LB-52 позволяет получить отличный наплавленный металл шва и аккуратный корневой чешуйчатый валик без дефектов при сварке с одной стороны соединения. LB 52U обеспечивает высокую ударную вязкость, и его часто используют для сварки труб, морских конструкций и сооружений типа резервуаров, которые необходимо сваривать только с одной стороны. LB52 обеспечивает намного лучшую стабилизацию дуги и проплавление, чем другие низководородные электроды.
Режим прокалки 300-350С в течение 0,5-1 часа.
Для сварки труб класса до К54 (до 530 Н/мм2) включительно корневой, заполняющий и облицовочный слои сварочного шва
Для сварки труб класса от К55 до К60 (до 580 Н/мм2) включительно корневой слой сварочного шва
ЦЛ-11 - это электроды с основным покрытием, предназначенные для сварки конструкций из коррозионностойких хромоникелевых сталей марок: 12Х18Н10Т, 12Х18Н10, 09Х18Н12Б и им подобных, работающих в агрессивных средах, когда к металлу шва предъявляются жёсткие требования по стойкости против МКК.
Электроды имеют свидетельство НАКС (группы основных материалов - 1 (М01); группы технических устройств - МО, ПТО, КО, ГО, НГДО, ОХНВП, ОТОГ, СК).
Особые свойства При использовании электродов по нержавейке марки ЦЛ-11, металл шва характеризуется высокой стойкостью против межкристаллитной коррозии.
Содержание ферритной фазы в наплавленном металле: 3-8%
Технические характеристики: Механические свойства наплавленного металла (средние значения) Предел прочности на разрыв, МПа Предел текучести, МПа Относительное удлинение, % Ударная вязкость, Дж/см2 Тип образца по ГОСТ 6996 Температура испытаний 620 420 39 120 KCU +20 °С
Химический состав наплавленного металла, массовая доля, % C Mn Si Ni Cr Nb S P 0,08-0,11 1,5-2,2 0,6-0,8 8,6-9,2 18-21 0,9-1,3 0,01-0,016 0,018-0,023
Характеристики плавления: Расход электродов на 1 кг наплавленного металла Коэффициент наплавки 1,7 кг 12,5 г/А•ч
Рекомендуемое значение тока, А:
D, мм Положение шва нижнее вертикальное потолочное 2,5 50–70 40–60 40–60
Электроды ЦЛ-11 СЗСМ предназначены для сварки методом MMA ответственных изделий из сталей марок: 12Х18Н10Т, 12Х18Н9Т, 08Х18Н12Б, 08Х18Н12Т и им подобных, когда к металлу шва предъявляют требования стойкости к межкристаллитной коррозии. Сварка ведется во всех пространственных положениях, кроме вертикального сверху вниз. Работы следует проводить на постоянном токе обратной полярности. Наплавленный металл образует ровный и высококачественный шов.
Параметры:
Расход электродов на 1 кг наплавленного металла 1.7 кг; Временное сопротивление разрыву 540 Мпа; Относительное удлинение 22%; Ударная вязкость 80 Дж/см2; Коэффициент наплавки 11 г/Ач.
Рекомендуемое значение тока при соответствующем положении шва:
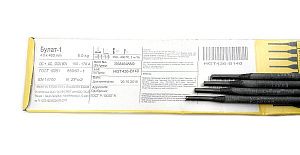
для наплавки. Удар-абразивный износ. Электрод, обеспечивающий в наплавке низколегированную мартенситную сталь, предназначенный для наплавки быстроизнашивающихся деталей горнодобывающих и строительных машин, работающих в условиях интенсивного ударно-абразивного износа. Наплавленный металл обладает достаточно хорошей коррозионной стойкостью при контакте с водой и относительно хорошо противостоит образованию окалины при повышенных температурах (вплоть до 875°С). Электроды обеспечивают многослойную бездефектную наплавку на жестких деталях из различных конструкционных сталей. Механическая обрабатываемость наплавленного металла – только абразивом, стойкость к ударным нагрузкам хорошая, стойкость к абразивному износу хорошая, жаропрочность удовлетворительная.
Область применения сварочных электродов Булат 1 Для наплавки быстроизнашивающихся деталей горнодобывающих и строительных машин, работающих в условиях интенсивного ударно-абразивного изнашивания в воде. Электроды обеспечивают многослойную бездефектную наплавку на жестких деталях из различных конструкционных сталей. Высокоэффективны в условиях абразивного изнашивания при высоких температурах до 900 °C
Вид покрытия: Основное
Полярность: AC переменный ток DC+ постоянный ток обратной полярности (на электроде «+»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем.
для сварки нержавеющих сталей Тип покрытия – рутиловое
Электрод общетехнического назначения с предельно низким содержанием углерода в наплавленном металле, предназначенный для сварки во всех пространственных положениях, кроме вертикали на спуск, изделий, эксплуатирующихся во влажных средах при температурах до 350°С из аустенитных хромоникелевых сталей типа 18% Cr/10% Ni с низким содержанием углерода, таких как 03Х18Н10, AISI 304L и им подобных, когда к металлу шва предъявляются жесткие требования по стойкости к межкристаллитной коррозии. При этом наплавленный металл стоек к образованию окалины при температурах эксплуатации до 800°С. Данные электроды можно применять для сварки стабилизированных коррозионностойких хромоникелевых сталей марок 12Х18Н10Т, ASTM: 321, 347 и им подобных, за исключением случаев, когда необходимо обеспечить сопротивляемость ползучести при повышенных температурах эксплуатации. Электрод также может применяться для сварки ферритных и ферритро- мартенситных высоколегированных коррозионностойких сталей без последующей термической обработки, когда не требуется идентичность микроструктур шва и основного металла. Благодаря отсутствию молибдена, наплавленный металл стоек к азотной кислоте. Электрод характеризуется великолепными сварочно-технологическими свойствами, минимальным количеством брызг и отличной отделяемостью шлака, легким повторным зажиганием дуги. Содержание ферритной фазы в наплавленном металле составляет около 1,5…6% (расчетное по WRC-92 – FN 3-10, типичное FN=5). Межпроходную температуру рекомендуется выдерживать не выше 150°С, а удельное тепловложение не выше 2,0 кДж/мм
Полярность: AC переменный ток DC+ постоянный ток обратной полярности (на электроде «+»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем. 6 Потолочный шов.
Сила тока: 60 - 90 А
Напряжение холостого хода: 70 В Доступные для заказа диаметры: 2,5; 3,15 и 4,0 мм Режимы прокалки: 230-270°С, 2 часа Самые популярные сварочные электроды ОК 61.63 общетехнического назначения для сварки изделий, эксплуатирующихся при температурах до 400°С из коррозионностойких хромоникелевых нержавеющих сталей марок 03Х18Н10, 08Х18Н10Т, AISI 304L, 321, 347 и им подобных, когда к металлу шва предъявляются жесткие требования по стойкости к межкристаллитной коррозии. Сварочные электроды ESAB OK 61.63 характеризуется великолепными сварочно-технологическими свойствами, минимальным количеством брызг и отличной отделяемостью шлака. Содержание ферритной фазы в наплавленном металле в исходном после сварки состоянии составляет 1,5…6% (FN 3-10).
Сварочные электроды ЭСАБ ОК 61.63 успешно применяются для сварки нержавеющих сталей марок 03Х18Н11, 06Х18Н11, 08Х18Н10, 08Х18Н10Т, 12Х18Н10Т, 304 и т.п. Универсальный электрод ESAB OK 61.63 со сверхнизким содержанием углерода для сварки нержавеющих сталей. Электрод эсаб ок 61.63 легко зажигается (в том числе и повторно), дает хорошее формирование шва, при сварке шлак самоотделяется. Сварочные электроды OK 61.63 обеспечивают стойкость против межкристаллитной коррозии. Жаростойкость — до 450 °С.
К основным достоинствам электродов можно отнести: легкий повторный розжиг дуги; хороший предел текучести более 470 МПа; прочность сварочного шва около 610 МПа; порог ударной вязкости на уровне 75 Дж/см; легкое отделение шлака.
Типичный химический состав металла, наплавленного сварочными электродами ESAB OK 61.63 (аналогом ESAB OK 61.30), %
С Mn Si Cr Ni N max P max S max 0,025 0,65 0,85 20 10 0,15 0,04 0,03
Типичные механические свойства металла, наплавленного сварочными электродами ESAB OK 61.63 (аналогом ESAB OK 61.30) σт 470 МПа σв 610 МПа δ 42% KCV: 75 Дж/см2 при +20°С
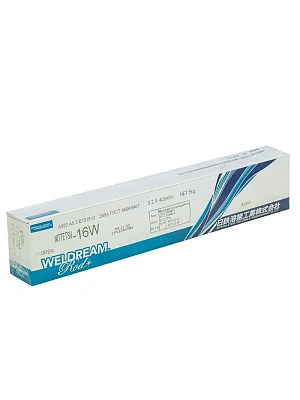
Сварочный электрод Nittetsu-16W с покрытием основного типа применяется для: • Сварки и ремонта корневого слоя шва неповоротных стыков труб газонефтепроводов из сталей прочностных классов до К60 включительно (нормативный предел до 588 МПа включительно); • Сварки и ремонта заполняющих и облицовочного слоев шва стыков труб газонефтепроводов из сталей прочностных классов до К54 включительно (нормативный предел прочности до 530 МПа включительно); • Сварки и ремонта ответственных металлоконструкций с нормативным пределом прочности до 530 МПа.
Особенности: • Низкое содержание водорода; • Сварка на постоянном / переменном токе; • Сварка во всех пространственных положениях, кроме «сверху вниз»; • Высокая стойкость к образованию трещин при низких температурах. • Сварка корневого прохода на низком токе обеспечивает высокую стабильность дуги и формирование обратного валика;
Область применения: • Нефте-/газопроводный транспорт - строительство и ремонт нефтепроводов и газопроводов; • Судостроение - корпуса и трубопроводы; • Ответственные металлоконструкции.
Является функциональным аналогом электродов LB-52U, OK 53.70, Pipeliner 16P, Conarc 52, Boehler Fox EV Pipe.
Характеристики Назначение Углеродистая и низколегированная сталь Диаметр, мм 2.6 Тип покрытия Основное Вес пачки, кг 5,0 Классификация JIS Z 3211: E4316 AWS A5.1: E7016-G ГОСТ 9467-75: Э50A (условно) Род тока AC/DC(+/-) Вид упаковки Картонная Классификация по AWS E7016 Длина электрода, мм 350 Пространственное положение Все, кроме вертикального сверху вниз Тип электрода Э50А Сертификаты Аттестация НАКС, сертификат качества Страна производства Япония Аналог LB-52U/ OK 53.70
Сварочный электрод Nittetsu-16W с покрытием основного типа применяется для: • Сварки и ремонта корневого слоя шва неповоротных стыков труб газонефтепроводов из сталей прочностных классов до К60 включительно (нормативный предел до 588 МПа включительно); • Сварки и ремонта заполняющих и облицовочного слоев шва стыков труб газонефтепроводов из сталей прочностных классов до К54 включительно (нормативный предел прочности до 530 МПа включительно); • Сварки и ремонта ответственных металлоконструкций с нормативным пределом прочности до 530 МПа.
Особенности: • Низкое содержание водорода; • Сварка на постоянном / переменном токе; • Сварка во всех пространственных положениях, кроме «сверху вниз»; • Высокая стойкость к образованию трещин при низких температурах. • Сварка корневого прохода на низком токе обеспечивает высокую стабильность дуги и формирование обратного валика;
Область применения: • Нефте-/газопроводный транспорт - строительство и ремонт нефтепроводов и газопроводов; • Судостроение - корпуса и трубопроводы; • Ответственные металлоконструкции.
Является функциональным аналогом электродов LB-52U, OK 53.70, Pipeliner 16P, Conarc 52, Boehler Fox EV Pipe.
Характеристики Назначение Углеродистая и низколегированная сталь Диаметр, мм 3,2 Тип покрытия Основное Вес пачки, кг 5,0 Классификация JIS Z 3211: E4316 AWS A5.1: E7016-G ГОСТ 9467-75: Э50A (условно) Род тока AC/DC(+/-) Вид упаковки Картонная Классификация по AWS E7016 Длина электрода, мм 400 Пространственное положение Все, кроме вертикального сверху вниз Тип электрода Э50А Сертификаты Аттестация НАКС, сертификат качества Страна производства Япония Аналог LB-52U/ OK 53.70
Сварочный электрод Nittetsu-16W с покрытием основного типа применяется для: • Сварки и ремонта корневого слоя шва неповоротных стыков труб газонефтепроводов из сталей прочностных классов до К60 включительно (нормативный предел до 588 МПа включительно); • Сварки и ремонта заполняющих и облицовочного слоев шва стыков труб газонефтепроводов из сталей прочностных классов до К54 включительно (нормативный предел прочности до 530 МПа включительно); • Сварки и ремонта ответственных металлоконструкций с нормативным пределом прочности до 530 МПа.
Особенности: • Низкое содержание водорода; • Сварка на постоянном / переменном токе; • Сварка во всех пространственных положениях, кроме «сверху вниз»; • Высокая стойкость к образованию трещин при низких температурах. • Сварка корневого прохода на низком токе обеспечивает высокую стабильность дуги и формирование обратного валика;
Область применения: • Нефте-/газопроводный транспорт - строительство и ремонт нефтепроводов и газопроводов; • Судостроение - корпуса и трубопроводы; • Ответственные металлоконструкции.
Является функциональным аналогом электродов LB-52U, OK 53.70, Pipeliner 16P, Conarc 52, Boehler Fox EV Pipe.
Характеристики Назначение Углеродистая и низколегированная сталь Диаметр, мм 4,0 Тип покрытия Основное Вес пачки, кг 5,0 Классификация JIS Z 3211: E4316 AWS A5.1: E7016-G ГОСТ 9467-75: Э50A (условно) Род тока AC/DC(+/-) Вид упаковки Картонная Классификация по AWS E7016 Длина электрода, мм 400 Пространственное положение Все, кроме вертикального сверху вниз Тип электрода Э50А Сертификаты Аттестация НАКС, сертификат качества Страна производства Япония Аналог LB-52U/ OK 53.70
Тип покрытия – рутилово-целлюлозное Уникальный в своем классе электрод, обладающий великолепными сварочно-технологическими характеристиками, предназначенный для сварки конструкций из низкоуглеродистых и низколегированных сталей с пределом текучести до 380 МПа во всех пространственных положениях на постоянном токе любой полярности и переменном токе. Электрод отличается относительно слабой чувствительностью к ржавчине и другим поверхностным загрязнениям, легкостью отделения шлака и формированием гладкой поверхности наплавленного валика с плавным переходом к основному металлу. Благодаря легкости, как первого, так и повторных поджигов, электрод незаменим для сварки короткими швами, корневых проходов, прихваток и сварке с периодическими обрывами дуги. В отличие от большинства рутиловых электродов, благодаря возможности выполнять сварку в положении «вертикаль на спуск» в сочетании со значительно более низкими пороговыми значениями минимального тока, при котором стабильно горит дуга, ОК 46.00 позволяют выполнять сварку тонкостенных изделий, а также применять этот электрод для сварки деталей с гальваническим покрытием. Низкое напряжение холостого хода и стабильное горение дуги на предельно малых токах позволяет использовать эти электроды для сварки от бытовых источников.
Полярность: AC переменный ток DC+ постоянный ток обратной полярности (на электроде «+») DC- постоянный ток прямой полярности (на электроде «-»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем. 5 Вертикальный шов на спуск. 6 Потолочный шов.
Сила тока: 100 - 200 А
Напряжение холостого хода: 50В Режимы прокалки: 70-90°С, 60 мин
Химический состав % С 0,08 Mn 0,40 Si 0,30 P max 0,030 S max 0,030
Механические свойства σт ≥ 380 МПа σв ≥ 510 МПа δ ≥ 24% KCV: ≥137 Дж/см2 при +20°С ≥59 Дж/см2 при 0°С ≥35 Дж/см2 при -20°С KCU: ≥110 Дж/см2 при +20°С ≥40 Дж/см2 при -40°С
для сварки углеродистых и низколегированных сталей Электроды ЭСАБ АНО-21 предназначены для сварки рядовых и ответственных конструкций из углеродистых сталей, когда к формированию швов в различных пространственных положениях предъявляют повышенные требования.
Сварочные электроды АНО-21 с рутилово-целлюлозным покрытием. Бюджетная версия электродов ЭСАБ ОК 46.00. Предназначены для сварки неответственных металлоконструкций из конструкционных нелегированных и низколегированных сталей с пределом прочности до 540 МПа. Низкое напряжение холостого хода и стабильное горение дуги на предельно малых токах позволяет использовать эти электроды для сварки от бытовых источников.
АНО-21 – одна из наиболее универсальных и узнаваемых марок сварочных электродов с рутиловым покрытием. Разработаны в Институте электросварки им. Е.О. Патона. Благодаря высокой стойкости рутила (диоксида титана) сварочная ванна надежно защищена от шлака, обеспечивая высокие сварочно-технологические свойства сварного шва и легкую отделимость шлаковой корки. В основном применяются для сварки тонкостенных (до 5 мм) газопроводных и трубопроводных систем из стали с низким содержанием углерода и легирующих элементов и рассчитанных на работу в условиях невысокого давления (до 12 атмосфер). В частности, это коммунально-сетевые, судовые и машинные трубопроводы. Низкая степень разбрызгивания металла исключает процесс деформирования конструкции. Кроме того, электроды АНО-21 могут использоваться для выполнения корневого шва в толстостенных изделиях и конструкциях. Электроды АНО-21 имеют классификацию наплавленного металла по ГОСТу: Э46. Их используют не только в строительстве, промышленности, ЖКХ, но и ремонтных мастерских и домашних условиях. Это одна из тех марок электродов, которая в равной степени подойдет для профессиональных сварщиков и новичков. Сварку можно проводит с использование любого сварочного источника питания с напряжением холостого хода Uхх не менее 50 Вольт. Ток может быть переменный или постоянный тока, причем полярность не имеет значения. Особенностью подготовки кромок изделий к сварке является то, что их необязательно зачищать до металлического блеска: можно варить по ржавчине, влажному и загрязненному металлу, в том числе по загрунтованным стальным поверхностям и по оксидной пленке на алюминиевых заготовках. Сварку можно вести на короткой и на длинной дуге, при этом электроды АНО-21 обеспечивают легкий розжиг, стабильность горения дуги в процессе сварки и получение плотного мелкочешуйчатого шва при соединении деталей в любом пространственном положении.
Полярность: AC переменный ток DC+ постоянный ток обратной полярности (на электроде «+») DC- постоянный ток прямой полярности (на электроде «-»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем. 5 Вертикальный шов на спуск. 6 Потолочный шов.
Сила тока: Нижнее (РА; РВ): 60 - 100 А Прочие (Other): 60 - 80 А
Напряжение холостого хода: 50 В Доступные для заказа диаметры: 2,0; 2,5; 3,0; 4,0 и 5,0 мм Режимы прокалки: прокалка не требуется. В случае потери сварочно- технологических свойств из-за набора обмазкой высокой влажности, электроды просушить при 70-90°С, 30 мин.
Преимущества электродов АНО-21: - легко варить, даже начинающим сварщикам - не требуют прокалки - хорошо поджигаются, в том числе повторно - низкая токсичность - стойкость шва к появлению пор при изменении длины дуги; - возможность сварки в любом положении, в том числе вертикальном сверху вниз; - варят в узких местах и в углах - идеальны для прихваток, коротких и корневых швов - сварка широких зазоров, листов с гальваническим покрытием - низкие показатели разбрызгивания металла - гладкий мелкочешуйчатый шов - отлично сваривают рядовые и стыковые узлы - сварка по влажными, загрунтованными поверхностями и ржавчине - доступная цена, экономный аналог электрода ОК 46.00
Химический состав сварочных электродов ESAB АНО-21, %:
С Mn Si P max S max 0,08 0,5 0,3 0,04 0,04
Механические свойства: σт 445 МПа σв 530 МПа δ 23% KCV: 90 Дж/см2 при 0°С KCU: 105 Дж/см2 при +20°С
Тип покрытия - основное. Электрод с низким содержанием водорода для односторонней сварки трубопроводов и конструкций общего назначения. Отличается большой глубиной проплавления, формирует плоский шов с легко удаляемой шлаковой коркой. Хорошо сбалансированная шлаковая система обеспечивает стабильное горение дуги и позволяет легко производить сварку во всех пространственных положениях. Рекомендуется для сварки заполняющих и облицовочных проходов стыков труб классом прочности до API 5LX56 и корневых проходов классом прочности до API 5LX70.
Полярность: AC переменный ток DC+ постоянный ток обратной полярности (на электроде «+») DC- постоянный ток прямой полярности (на электроде «-»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем.
Сила тока: 150 - 250 А
Напряжение холостого хода: 60В Режимы прокалки: 330-370°С, 2 часа
Тип покрытия – рутилово-целлюлозное Уникальный в своем классе электрод, обладающий великолепными сварочно-технологическими характеристиками, предназначенный для сварки конструкций из низкоуглеродистых и низколегированных сталей с пределом текучести до 380 МПа во всех пространственных положениях на постоянном токе любой полярности и переменном токе. Электрод отличается относительно слабой чувствительностью к ржавчине и другим поверхностным загрязнениям, легкостью отделения шлака и формированием гладкой поверхности наплавленного валика с плавным переходом к основному металлу. Благодаря легкости, как первого, так и повторных поджигов, электрод незаменим для сварки короткими швами, корневых проходов, прихваток и сварке с периодическими обрывами дуги. В отличие от большинства рутиловых электродов, благодаря возможности выполнять сварку в положении «вертикаль на спуск» в сочетании со значительно более низкими пороговыми значениями минимального тока, при котором стабильно горит дуга, ОК 46.00 позволяют выполнять сварку тонкостенных изделий, а также применять этот электрод для сварки деталей с гальваническим покрытием. Низкое напряжение холостого хода и стабильное горение дуги на предельно малых токах позволяет использовать эти электроды для сварки от бытовых источников.
Полярность: AC переменный ток DC+ постоянный ток обратной полярности (на электроде «+») DC- постоянный ток прямой полярности (на электроде «-»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем. 6 Потолочный шов.
Сила тока: 150 - 290 А
Напряжение холостого хода: 50В Режимы прокалки: 70-90°С, 60 мин
Химический состав % С 0,08 Mn 0,40 Si 0,30 P max 0,030 S max 0,030
Механические свойства σт ≥ 380 МПа σв ≥ 510 МПа δ ≥ 24% KCV: ≥137 Дж/см2 при +20°С ≥59 Дж/см2 при 0°С ≥35 Дж/см2 при -20°С KCU: ≥110 Дж/см2 при +20°С ≥40 Дж/см2 при -40°С
для сварки нержавеющих сталей Тип покрытия – рутиловое
Электрод общетехнического назначения с предельно низким содержанием углерода в наплавленном металле, предназначенный для сварки во всех пространственных положениях, кроме вертикали на спуск, изделий, эксплуатирующихся во влажных средах при температурах до 350°С из аустенитных хромоникелевых сталей типа 18% Cr/10% Ni с низким содержанием углерода, таких как 03Х18Н10, AISI 304L и им подобных, когда к металлу шва предъявляются жесткие требования по стойкости к межкристаллитной коррозии. При этом наплавленный металл стоек к образованию окалины при температурах эксплуатации до 800°С. Данные электроды можно применять для сварки стабилизированных коррозионностойких хромоникелевых сталей марок 12Х18Н10Т, ASTM: 321, 347 и им подобных, за исключением случаев, когда необходимо обеспечить сопротивляемость ползучести при повышенных температурах эксплуатации. Электрод также может применяться для сварки ферритных и ферритро- мартенситных высоколегированных коррозионностойких сталей без последующей термической обработки, когда не требуется идентичность микроструктур шва и основного металла. Благодаря отсутствию молибдена, наплавленный металл стоек к азотной кислоте. Электрод характеризуется великолепными сварочно-технологическими свойствами, минимальным количеством брызг и отличной отделяемостью шлака, легким повторным зажиганием дуги. Содержание ферритной фазы в наплавленном металле составляет около 1,5…6% (расчетное по WRC-92 – FN 3-10, типичное FN=5). Межпроходную температуру рекомендуется выдерживать не выше 150°С, а удельное тепловложение не выше 2,0 кДж/мм
Полярность: AC переменный ток DC+ постоянный ток обратной полярности (на электроде «+»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем. 6 Потолочный шов.
Сила тока: 80 - 120 А
Напряжение холостого хода: 70 В Доступные для заказа диаметры: 2,5; 3,15 и 4,0 мм Режимы прокалки: 230-270°С, 2 часа Самые популярные сварочные электроды ОК 61.63 общетехнического назначения для сварки изделий, эксплуатирующихся при температурах до 400°С из коррозионностойких хромоникелевых нержавеющих сталей марок 03Х18Н10, 08Х18Н10Т, AISI 304L, 321, 347 и им подобных, когда к металлу шва предъявляются жесткие требования по стойкости к межкристаллитной коррозии. Сварочные электроды ESAB OK 61.63 характеризуется великолепными сварочно-технологическими свойствами, минимальным количеством брызг и отличной отделяемостью шлака. Содержание ферритной фазы в наплавленном металле в исходном после сварки состоянии составляет 1,5…6% (FN 3-10).
Сварочные электроды ЭСАБ ОК 61.63 успешно применяются для сварки нержавеющих сталей марок 03Х18Н11, 06Х18Н11, 08Х18Н10, 08Х18Н10Т, 12Х18Н10Т, 304 и т.п. Универсальный электрод ESAB OK 61.63 со сверхнизким содержанием углерода для сварки нержавеющих сталей. Электрод эсаб ок 61.63 легко зажигается (в том числе и повторно), дает хорошее формирование шва, при сварке шлак самоотделяется. Сварочные электроды OK 61.63 обеспечивают стойкость против межкристаллитной коррозии. Жаростойкость — до 450 °С.
К основным достоинствам электродов можно отнести: легкий повторный розжиг дуги; хороший предел текучести более 470 МПа; прочность сварочного шва около 610 МПа; порог ударной вязкости на уровне 75 Дж/см; легкое отделение шлака.
Типичный химический состав металла, наплавленного сварочными электродами ESAB OK 61.63 (аналогом ESAB OK 61.30), %
С Mn Si Cr Ni N max P max S max 0,025 0,65 0,85 20 10 0,15 0,04 0,03
Типичные механические свойства металла, наплавленного сварочными электродами ESAB OK 61.63 (аналогом ESAB OK 61.30) σт 470 МПа σв 610 МПа δ 42% KCV: 75 Дж/см2 при +20°С
Покрытые штучные электроды с основным типом покрытия предназначены для высокопроизводительной ручной электродуговой сварки углеродистых и низколегированных конструкционных сталей с пределом прочности до 540 Мпа и арматурных сталей класса А240 и А300. Формирует шов правильной геометрии с наименьшим углом перехода к основному металлу, что позволяет облегчить удаление шлаковой корки. Хорошо сбалансированный химический состав покрытия электрода обеспечивает стабильное горение дуги и позволяет легко производить сварку во всех пространственных положениях. Свидетельство НАКС.
Производительность наплавки до 15% выше, чему электродов типа УОНИ и УОНИИ Высокие сварочно-технологические свойства Легкость при работе
Полярность: DC+ постоянный ток обратной полярности (на электроде «+») DC- постоянный ток прямой полярности (на электроде «-»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем. 6 Потолочный шов.
Сила тока: 120 - 190 А
Бренд ESAB Вес (кг) 6,2 Диаметр электродов (мм) 4,0 Материал низколегированная сталь Родина бренда Швеция Свариваемый металл углеродистая и низколегированная сталь Тип ММА
Электроды ЦЛ-11 СЗСМ предназначены для сварки методом MMA ответственных изделий из сталей марок: 12Х18Н10Т, 12Х18Н9Т, 08Х18Н12Б, 08Х18Н12Т и им подобных, когда к металлу шва предъявляют требования стойкости к межкристаллитной коррозии. Сварка ведется во всех пространственных положениях, кроме вертикального сверху вниз. Работы следует проводить на постоянном токе обратной полярности. Наплавленный металл образует ровный и высококачественный шов.
Параметры:
Расход электродов на 1 кг наплавленного металла 1.7 кг; Временное сопротивление разрыву 540 Мпа; Относительное удлинение 22%; Ударная вязкость 80 Дж/см2; Коэффициент наплавки 11 г/Ач.
Рекомендуемое значение тока при соответствующем положении шва:
Нижнее: 50-90 А; Вертикальное: 50-70 А; Потолочное 50-70 А.
для сварки углеродистых и низколегированных сталей Электроды ОК 74.70 предназначены преимущественно для сварки заполняющих и облицовочного слоёв неповоротных стыков трубопроводов в положении вертикаль на подъем из низкоуглеродистых, низколегированных сталей класса прочности К55-К60, API 5L Х60-Х70, а также других ответственных конструкций нормативным пределом текучести до 500 МПа включительно.
OK 74.70 - электрод типа LMA (электроды с низким влагопоглощением), используется для сварки высокопрочных низколегированных сталей. Данный электрод фирмы ESAB разработан для широкого применения, включая сварку трубопроводов.
Электроды ЭСАБ ОК 74.70 предназначены для сварки низколегированных высокопрочных сталей. Разработаны для сварки различных конструкций, включая трубы стальные сварные для магистральных газонефтепроводов согласно ГОСТ 20295-85 с классом прочности К55-К60 (Х60-Х70), с временным сопротивлением 56–60 кгс/мм2. Спиральношовные электросварные трубы диаметром 159-820 мм и прямошовные электросварные трубы класса прочности диаметром 530 - 1020 мм производят согласно техническим условиям (ГОСТ ISO 3183-2015 — общие техусловия для стального трубопроката, применяемого в нефтяной и газовой промышленности; ГОСТ 31447-2012 — общие технические параметры для нефтегазовой отрасли в России) из стальных сплавов 10Г2ФБЮ; 10Г2ФБ; 10Г2СБ; 10Г2СФБ с толщиной стенки до 32 мм, рабочим давлением до 9,8 МПа, в северном и обычном исполнении. Сварные швы должны иметь плавный переход к основному металлу. Наличие дефектов, влияющих на прочность не допускается.
Электроды ЭСАБ ОК 74.70 занесены в реестр Транснефти. Также трубные электроды ЭСАБ ОК 74.70 сертифицированы Национальным Агентством по Контролю Сварки (НАКС), имеют сертификаты Всесоюзного научно-исследовательского института природных газов ВНИИГАЗ (ОАО "Газпром"), а также имеют украинский сертификат Sepros (СЕПРО).
Полярность: DC+ постоянный ток обратной полярности (на электроде «+»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем. 6 Потолочный шов.
Сила тока: Нижнее (РА; РВ): 130 - 190 А Прочие (Other): 110 - 170 А
Напряжение холостого хода: 60 В Тип сплава Низколегированная сталь (0.5 % Mo) Тип покрытия Основное Диффузионный водород < 5.0 мл/100г Химический состав наплавленного металла C Mn Mo Si 0.08 % 1.5 % 0.45 % 0.4 %
Тип покрытия – рутилово-целлюлозное Уникальный в своем классе электрод, обладающий великолепными сварочно-технологическими характеристиками, предназначенный для сварки конструкций из низкоуглеродистых и низколегированных сталей с пределом текучести до 380 МПа во всех пространственных положениях на постоянном токе обратной полярности и переменном токе. Электрод отличается относительно слабой чувствительностью к ржавчине и другим поверхностным загрязнениям, легкостью отделения шлака и формированием гладкой поверхности наплавленного валика с плавным переходом к основному металлу. Благодаря легкости, как первого, так и повторных поджигов, электрод незаменим для сварки короткими швами, корневых проходов, прихваток и сварке с периодическими обрывами дуги. В отличие от большинства рутиловых электродов, благодаря возможности выполнять сварку в положении «вертикаль на спуск» в сочетании со значительно более низкими пороговыми значениями минимального тока, при котором стабильно горит дуга, ОК 46.00 позволяют выполнять сварку тонкостенных изделий, а также применять этот электрод для сварки деталей с гальваническим покрытием. Низкое напряжение холостого хода и стабильное горение дуги на предельно малых токах позволяет использовать эти электроды для сварки от бытовых источников.
Полярность: AC переменный ток DC+ постоянный ток обратной полярности (на электроде «+») DC- постоянный ток прямой полярности (на электроде «-»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем. 5 Вертикальный шов на спуск. 6 Потолочный шов.
Сила тока: 60 - 100 А
Напряжение холостого хода: 50В Режимы прокалки: 70-90°С, 60 мин
Химический состав % С 0,08 Mn 0,40 Si 0,30 P max 0,030 S max 0,030
Механические свойства σт ≥ 380 МПа σв ≥ 510 МПа δ ≥ 24% KCV: ≥137 Дж/см2 при +20°С ≥59 Дж/см2 при 0°С ≥35 Дж/см2 при -20°С KCU: ≥110 Дж/см2 при +20°С ≥40 Дж/см2 при -40°С
Электрод с низким содержанием водорода для односторонней сварки труб и конструкций общего назначения. Большая глубина проплавления плоский шов, легко удаляемый шлак. Стабильное горение. Рекомендуется для сварки труб и корневых проходов. Напряжение холостого хода 60В.
Полярность: AC переменный ток DC+ постоянный ток обратной полярности (на электроде «+») DC- постоянный ток прямой полярности (на электроде «-»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем. 6 Потолочный шов.
Сила тока: Нижнее (РА; РВ): 120 - 190 А Прочие (Other): 115 - 160 А
Тип Э46 ГОСТ 9467-75
Основные характеристики металла шва: Временное сопротивление разрыву, МПа - 540 Предел текучести, МПа - 440 Относительное удлинение, % - 30 Ударная вязкость, Дж/см2 - 150
Химический состав наплавляемого металла в %: Углерод, не более - 0,06 Марганец - 0,4 Кремний - 1,15 ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ OK 53.70 4,0Х450ММ Диаметр электрода 4 мм Длина электрода 450 мм Масса упаковки 6 кг Режим работы MMA (ручная дуговая сварка) Марка электрода OK 53.70
Рутиловый электрод Российского производства общетехнического назначения с предельно низким содержанием углерода в наплавленном металле, предназначенный для сварки во всех пространственных положениях, кроме вертикали на спуск, изделий, эксплуатирующихся во влажных средах при температурах до 350°С из аустенитных хромоникелевых сталей типа 18% Cr/10% Ni с низким содержанием углерода, таких как 03Х18Н10, AISI 304L и им подобных, когда к металлу шва предъявляются жесткие требования по стойкости к межкристаллитной коррозии. При этом наплавленный металл стоек к образованию окалины при температурах эксплуатации до 800°С. Данные электроды можно применять для сварки стабилизированных коррозионностойких хромоникелевых сталей марок 12Х18Н10Т, ASTM: 321, 347 и им подобных, эксплуатирующихся в сухих газовых средах, не содержащих сернистых газов, при температурах до 750°С, за исключением случаев, когда необходимо обеспечить сопротивляемость ползучести при температурах эксплуатации выше 450°С. Электрод также может применяться для сварки ферритных и ферритро-мартенситных высоколегированных коррозионностойких сталей без последующей термической обработки, когда не требуется идентичность микроструктур шва и основного металла. Благодаря отсутствию молибдена, наплавленный металл стоек к азотной кислоте. Электрод характеризуется великолепными сварочно-технологическими свойствами, минимальным количеством брызг и отличной отделяемостью шлака, легким повторным зажиганием дуги. Содержание ферритной фазы в наплавленном металле составляет около 1,7…5,6% (расчетное по диаграмме Де Лонги – FN 3-10, типичное FN=5). Межпроходную температуру рекомендуется выдерживать не выше 150°С. Краткие характеристики Ток: ~ / = (+) Положения сварки: 1, 2, 3, 4, 6 Напряжение холостого хода: 50 В Режим прокалки: 330–370 °C, 2 часа
Преимущества Кисло-рутиловое покрытие — стабильная дуга и аккуратный валик; Высокая коррозионная стойкость шва и низкое разбрызгивание; Подходит для ответственных конструкций и термонагруженных узлов (до 400 °C); Содержание феррита обеспечивает устойчивость шва к трещинообразованию; Хорошая отделяемость шлака и удобство работы в производственных условиях. Механические свойства (наплавленный металл) As welded Прочность на разрыв (ISO): 390 MPa — прочность на растяжение: 555 MPa — удлинение: 48 %.
Ударная вязкость (V-образный паз, Charpy) 160 J при +20 °C; 70 J при -60 °C. Химический состав (типичные значения) C: ~0.034 % Mn: ~0.72 % Si: ~0.82 % Ni: ~9.8 % Cr: ~19.1 % N max 0,15 P max 0,030 S max 0,020
Т-590 - это электроды со специальным покрытием, предназначенные для наплавки деталей, работающих по большей части в условиях преимущественно абразивного изнашивания с умеренными ударными нагрузками.
Стержень электрода из проволоки марки Св-08А, ГОСТ 2246-70.
Особые свойства При использовании электродов Т-590, наплавленный металл обладает высокой износостойкостью в условиях истирания абразивными материалами, пониженной сопротивляемостью к ударам, склонен к образованию трещин не снижающих, обычно, эксплуатационную стойкость наплавленных деталей.
Технологические особенности сварки: Во избежание выкрашивания не рекомендуется производить наплавку рабочих поверхностей стальных деталей более чем в два слоя, чугунных – в один слой. Для наплавки больших толщин нижние слои наплавляют электродами других марок в зависимости от марки основного металла.
Режим прокалки электродов Т-590 Прокалка перед применением: 200 °С, 2 часа.
Диаметр мм 4 Страна производства РОССИЯ Вес (нетто), кг 6
Характеристики плавления электродов: Коэффициент наплавки, г/Ач: 9,0 Расход электродов на 1кг наплавленного металла, кг: 1,4
Механические свойства металла шва, не менее Временное сопротивление разрыву, МПа: 470 Относительное удлинение, %: 24 Ударная вязкость, Дж/см²: 130
Химический состав наплавленного металла, % Углерод, не более: 3,2 Марганец: 1,0-1,2 Кремний: 2,0-2,3 Сера, не более: 0,03 Бор: 0,5-0,7 Фосфор, не более: 0,02
для наплавки. Удар-абразивный износ. Электрод, обеспечивающий в наплавке низколегированную мартенситную сталь, предназначенный для наплавки быстроизнашивающихся деталей горнодобывающих и строительных машин, работающих в условиях интенсивного ударно-абразивного износа. Наплавленный металл обладает достаточно хорошей коррозионной стойкостью при контакте с водой и относительно хорошо противостоит образованию окалины при повышенных температурах (вплоть до 875°С). Электроды обеспечивают многослойную бездефектную наплавку на жестких деталях из различных конструкционных сталей. Механическая обрабатываемость наплавленного металла – только абразивом, стойкость к ударным нагрузкам хорошая, стойкость к абразивному износу хорошая, жаропрочность удовлетворительная.
Область применения сварочных электродов Булат 1 Для наплавки быстроизнашивающихся деталей горнодобывающих и строительных машин, работающих в условиях интенсивного ударно-абразивного изнашивания в воде. Электроды обеспечивают многослойную бездефектную наплавку на жестких деталях из различных конструкционных сталей. Высокоэффективны в условиях абразивного изнашивания при высоких температурах до 900 °C
Вид покрытия: Основное
Полярность: AC переменный ток DC+ постоянный ток обратной полярности (на электроде «+»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем.
Тип покрытия – рутилово-целлюлозное Уникальный в своем классе электрод, обладающий великолепными сварочно-технологическими характеристиками, предназначенный для сварки конструкций из низкоуглеродистых и низколегированных сталей с пределом текучести до 380 МПа во всех пространственных положениях на постоянном токе обратной полярности и переменном токе. Электрод отличается относительно слабой чувствительностью к ржавчине и другим поверхностным загрязнениям, легкостью отделения шлака и формированием гладкой поверхности наплавленного валика с плавным переходом к основному металлу. Благодаря легкости, как первого, так и повторных поджигов, электрод незаменим для сварки короткими швами, корневых проходов, прихваток и сварке с периодическими обрывами дуги. В отличие от большинства рутиловых электродов, благодаря возможности выполнять сварку в положении «вертикаль на спуск» в сочетании со значительно более низкими пороговыми значениями минимального тока, при котором стабильно горит дуга, ОК 46.00 позволяют выполнять сварку тонкостенных изделий, а также применять этот электрод для сварки деталей с гальваническим покрытием. Низкое напряжение холостого хода и стабильное горение дуги на предельно малых токах позволяет использовать эти электроды для сварки от бытовых источников.
Полярность: AC переменный ток DC+ постоянный ток обратной полярности (на электроде «+») DC- постоянный ток прямой полярности (на электроде «-»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем. 5 Вертикальный шов на спуск. 6 Потолочный шов.
Сила тока: 70 - 140 А
Напряжение холостого хода: 50В Режимы прокалки: 70-90°С, 60 мин
Химический состав % С 0,08 Mn 0,40 Si 0,30 P max 0,030 S max 0,030
Механические свойства σт ≥ 380 МПа σв ≥ 510 МПа δ ≥ 24% KCV: ≥137 Дж/см2 при +20°С ≥59 Дж/см2 при 0°С ≥35 Дж/см2 при -20°С KCU: ≥110 Дж/см2 при +20°С ≥40 Дж/см2 при -40°С
Электрод Т-590 СВ000011824 предназначен для наплавки деталей, работающих в условиях преимущественно абразивного изнашивания с умеренными ударными нагрузками. Наплавка проводится во всех пространственных положениях переменным и постоянным током любой полярности. Обеспечивает получение наплавленного металла с высокой износостойкостью в условиях истирания абразивными материалами. Не рекомендуется производить наплавку стальных деталей более чем в два слоя, чугунных – в один слой. Для наплавок больших толщин нижние слои наплавляют электродами других марок, в зависимости от марки основного металла.
Параметры: Расход электродов на 1 кг наплавленного металла — 1.4 кг; Коэффициент наплавки — 9 г/Ач. Химический состав наплавленного металла: C: 3.2%; Mn: 1.2%; Si: 2.2%; Cr: 25%; B: 1%.
Технические характеристики электродов СпецЭлектрод СВ000011824 Тип Э-320Х25С2ГР \ Диаметр, мм 5.0 Марка электрода Т-590 Покрытие специальное Аналоги Т-620, ОЗН-300М, ОЗИ-5 Длина, мм 450
Т-590 - это электроды со специальным покрытием, предназначенные для наплавки деталей, работающих по большей части в условиях преимущественно абразивного изнашивания с умеренными ударными нагрузками.
Стержень электрода из проволоки марки Св-08А, ГОСТ 2246-70.
Особые свойства При использовании электродов Т-590, наплавленный металл обладает высокой износостойкостью в условиях истирания абразивными материалами, пониженной сопротивляемостью к ударам, склонен к образованию трещин не снижающих, обычно, эксплуатационную стойкость наплавленных деталей.
Технологические особенности сварки: Во избежание выкрашивания не рекомендуется производить наплавку рабочих поверхностей стальных деталей более чем в два слоя, чугунных – в один слой. Для наплавки больших толщин нижние слои наплавляют электродами других марок в зависимости от марки основного металла.
Режим прокалки электродов Т-590 Прокалка перед применением: 200 °С, 2 часа.
Диаметр мм 3 Страна производства РОССИЯ Вес (нетто), кг 5
Характеристики плавления электродов: Коэффициент наплавки, г/Ач: 9,0 Расход электродов на 1кг наплавленного металла, кг: 1,4
Механические свойства металла шва, не менее Временное сопротивление разрыву, МПа: 470 Относительное удлинение, %: 24 Ударная вязкость, Дж/см²: 130
Химический состав наплавленного металла, % Углерод, не более: 3,2 Марганец: 1,0-1,2 Кремний: 2,0-2,3 Сера, не более: 0,03 Бор: 0,5-0,7 Фосфор, не более: 0,02