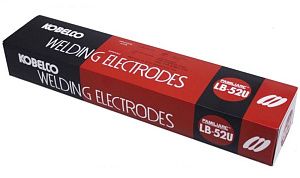
Электрод с покрытием основного типа для односторонней ручной дуговой сварки труб и ответственных конструкций из углеродистых сталей с временным сопротивлением до 490 МПа.
LB 52U (ЛБ-52У) низко водородный сварочный электрод предназначенный для усиления обратной стороны сварного шва. Использование данного электрода позволяет получить отличный наплавленный металл шва и аккуратный корневой чешуйчатый валик без дефектов при сварке с одной стороны соединения. Обеспечивает высокую ударную вязкость, и его часто используют для сварки труб, морских конструкций и сооружений типа резервуаров, которые необходимо сваривать только с одной стороны. Обеспечивают намного лучшую стабилизацию дуги и проплавление, чем другие низководородные электроды.
Использование электродов LB-52 позволяет получить отличный наплавленный металл шва и аккуратный корневой чешуйчатый валик без дефектов при сварке с одной стороны соединения. LB 52U обеспечивает высокую ударную вязкость, и его часто используют для сварки труб, морских конструкций и сооружений типа резервуаров, которые необходимо сваривать только с одной стороны. LB52 обеспечивает намного лучшую стабилизацию дуги и проплавление, чем другие низководородные электроды.
Режим прокалки 300-350С в течение 0,5-1 часа.
Для сварки труб класса до К54 (до 530 Н/мм2) включительно корневой, заполняющий и облицовочный слои сварочного шва
Для сварки труб класса от К55 до К60 (до 580 Н/мм2) включительно корневой слой сварочного шва
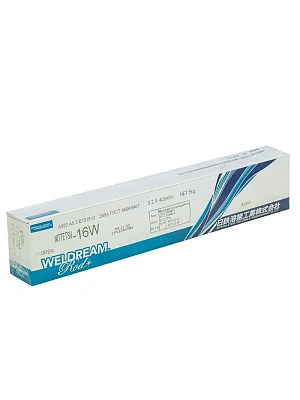
Сварочный электрод Nittetsu-16W с покрытием основного типа применяется для: • Сварки и ремонта корневого слоя шва неповоротных стыков труб газонефтепроводов из сталей прочностных классов до К60 включительно (нормативный предел до 588 МПа включительно); • Сварки и ремонта заполняющих и облицовочного слоев шва стыков труб газонефтепроводов из сталей прочностных классов до К54 включительно (нормативный предел прочности до 530 МПа включительно); • Сварки и ремонта ответственных металлоконструкций с нормативным пределом прочности до 530 МПа.
Особенности: • Низкое содержание водорода; • Сварка на постоянном / переменном токе; • Сварка во всех пространственных положениях, кроме «сверху вниз»; • Высокая стойкость к образованию трещин при низких температурах. • Сварка корневого прохода на низком токе обеспечивает высокую стабильность дуги и формирование обратного валика;
Область применения: • Нефте-/газопроводный транспорт - строительство и ремонт нефтепроводов и газопроводов; • Судостроение - корпуса и трубопроводы; • Ответственные металлоконструкции.
Является функциональным аналогом электродов LB-52U, OK 53.70, Pipeliner 16P, Conarc 52, Boehler Fox EV Pipe.
Характеристики Назначение Углеродистая и низколегированная сталь Диаметр, мм 2.6 Тип покрытия Основное Вес пачки, кг 5,0 Классификация JIS Z 3211: E4316 AWS A5.1: E7016-G ГОСТ 9467-75: Э50A (условно) Род тока AC/DC(+/-) Вид упаковки Картонная Классификация по AWS E7016 Длина электрода, мм 350 Пространственное положение Все, кроме вертикального сверху вниз Тип электрода Э50А Сертификаты Аттестация НАКС, сертификат качества Страна производства Япония Аналог LB-52U/ OK 53.70
Сварочный электрод Nittetsu-16W с покрытием основного типа применяется для: • Сварки и ремонта корневого слоя шва неповоротных стыков труб газонефтепроводов из сталей прочностных классов до К60 включительно (нормативный предел до 588 МПа включительно); • Сварки и ремонта заполняющих и облицовочного слоев шва стыков труб газонефтепроводов из сталей прочностных классов до К54 включительно (нормативный предел прочности до 530 МПа включительно); • Сварки и ремонта ответственных металлоконструкций с нормативным пределом прочности до 530 МПа.
Особенности: • Низкое содержание водорода; • Сварка на постоянном / переменном токе; • Сварка во всех пространственных положениях, кроме «сверху вниз»; • Высокая стойкость к образованию трещин при низких температурах. • Сварка корневого прохода на низком токе обеспечивает высокую стабильность дуги и формирование обратного валика;
Область применения: • Нефте-/газопроводный транспорт - строительство и ремонт нефтепроводов и газопроводов; • Судостроение - корпуса и трубопроводы; • Ответственные металлоконструкции.
Является функциональным аналогом электродов LB-52U, OK 53.70, Pipeliner 16P, Conarc 52, Boehler Fox EV Pipe.
Характеристики Назначение Углеродистая и низколегированная сталь Диаметр, мм 3,2 Тип покрытия Основное Вес пачки, кг 5,0 Классификация JIS Z 3211: E4316 AWS A5.1: E7016-G ГОСТ 9467-75: Э50A (условно) Род тока AC/DC(+/-) Вид упаковки Картонная Классификация по AWS E7016 Длина электрода, мм 400 Пространственное положение Все, кроме вертикального сверху вниз Тип электрода Э50А Сертификаты Аттестация НАКС, сертификат качества Страна производства Япония Аналог LB-52U/ OK 53.70
Сварочный электрод Nittetsu-16W с покрытием основного типа применяется для: • Сварки и ремонта корневого слоя шва неповоротных стыков труб газонефтепроводов из сталей прочностных классов до К60 включительно (нормативный предел до 588 МПа включительно); • Сварки и ремонта заполняющих и облицовочного слоев шва стыков труб газонефтепроводов из сталей прочностных классов до К54 включительно (нормативный предел прочности до 530 МПа включительно); • Сварки и ремонта ответственных металлоконструкций с нормативным пределом прочности до 530 МПа.
Особенности: • Низкое содержание водорода; • Сварка на постоянном / переменном токе; • Сварка во всех пространственных положениях, кроме «сверху вниз»; • Высокая стойкость к образованию трещин при низких температурах. • Сварка корневого прохода на низком токе обеспечивает высокую стабильность дуги и формирование обратного валика;
Область применения: • Нефте-/газопроводный транспорт - строительство и ремонт нефтепроводов и газопроводов; • Судостроение - корпуса и трубопроводы; • Ответственные металлоконструкции.
Является функциональным аналогом электродов LB-52U, OK 53.70, Pipeliner 16P, Conarc 52, Boehler Fox EV Pipe.
Характеристики Назначение Углеродистая и низколегированная сталь Диаметр, мм 4,0 Тип покрытия Основное Вес пачки, кг 5,0 Классификация JIS Z 3211: E4316 AWS A5.1: E7016-G ГОСТ 9467-75: Э50A (условно) Род тока AC/DC(+/-) Вид упаковки Картонная Классификация по AWS E7016 Длина электрода, мм 400 Пространственное положение Все, кроме вертикального сверху вниз Тип электрода Э50А Сертификаты Аттестация НАКС, сертификат качества Страна производства Япония Аналог LB-52U/ OK 53.70
Тип покрытия – рутилово-целлюлозное Уникальный в своем классе электрод, обладающий великолепными сварочно-технологическими характеристиками, предназначенный для сварки конструкций из низкоуглеродистых и низколегированных сталей с пределом текучести до 380 МПа во всех пространственных положениях на постоянном токе любой полярности и переменном токе. Электрод отличается относительно слабой чувствительностью к ржавчине и другим поверхностным загрязнениям, легкостью отделения шлака и формированием гладкой поверхности наплавленного валика с плавным переходом к основному металлу. Благодаря легкости, как первого, так и повторных поджигов, электрод незаменим для сварки короткими швами, корневых проходов, прихваток и сварке с периодическими обрывами дуги. В отличие от большинства рутиловых электродов, благодаря возможности выполнять сварку в положении «вертикаль на спуск» в сочетании со значительно более низкими пороговыми значениями минимального тока, при котором стабильно горит дуга, ОК 46.00 позволяют выполнять сварку тонкостенных изделий, а также применять этот электрод для сварки деталей с гальваническим покрытием. Низкое напряжение холостого хода и стабильное горение дуги на предельно малых токах позволяет использовать эти электроды для сварки от бытовых источников.
Полярность: AC переменный ток DC+ постоянный ток обратной полярности (на электроде «+») DC- постоянный ток прямой полярности (на электроде «-»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем. 5 Вертикальный шов на спуск. 6 Потолочный шов.
Сила тока: 100 - 200 А
Напряжение холостого хода: 50В Режимы прокалки: 70-90°С, 60 мин
Химический состав % С 0,08 Mn 0,40 Si 0,30 P max 0,030 S max 0,030
Механические свойства σт ≥ 380 МПа σв ≥ 510 МПа δ ≥ 24% KCV: ≥137 Дж/см2 при +20°С ≥59 Дж/см2 при 0°С ≥35 Дж/см2 при -20°С KCU: ≥110 Дж/см2 при +20°С ≥40 Дж/см2 при -40°С
для сварки углеродистых и низколегированных сталей Электроды ЭСАБ АНО-21 предназначены для сварки рядовых и ответственных конструкций из углеродистых сталей, когда к формированию швов в различных пространственных положениях предъявляют повышенные требования.
Сварочные электроды АНО-21 с рутилово-целлюлозным покрытием. Бюджетная версия электродов ЭСАБ ОК 46.00. Предназначены для сварки неответственных металлоконструкций из конструкционных нелегированных и низколегированных сталей с пределом прочности до 540 МПа. Низкое напряжение холостого хода и стабильное горение дуги на предельно малых токах позволяет использовать эти электроды для сварки от бытовых источников.
АНО-21 – одна из наиболее универсальных и узнаваемых марок сварочных электродов с рутиловым покрытием. Разработаны в Институте электросварки им. Е.О. Патона. Благодаря высокой стойкости рутила (диоксида титана) сварочная ванна надежно защищена от шлака, обеспечивая высокие сварочно-технологические свойства сварного шва и легкую отделимость шлаковой корки. В основном применяются для сварки тонкостенных (до 5 мм) газопроводных и трубопроводных систем из стали с низким содержанием углерода и легирующих элементов и рассчитанных на работу в условиях невысокого давления (до 12 атмосфер). В частности, это коммунально-сетевые, судовые и машинные трубопроводы. Низкая степень разбрызгивания металла исключает процесс деформирования конструкции. Кроме того, электроды АНО-21 могут использоваться для выполнения корневого шва в толстостенных изделиях и конструкциях. Электроды АНО-21 имеют классификацию наплавленного металла по ГОСТу: Э46. Их используют не только в строительстве, промышленности, ЖКХ, но и ремонтных мастерских и домашних условиях. Это одна из тех марок электродов, которая в равной степени подойдет для профессиональных сварщиков и новичков. Сварку можно проводит с использование любого сварочного источника питания с напряжением холостого хода Uхх не менее 50 Вольт. Ток может быть переменный или постоянный тока, причем полярность не имеет значения. Особенностью подготовки кромок изделий к сварке является то, что их необязательно зачищать до металлического блеска: можно варить по ржавчине, влажному и загрязненному металлу, в том числе по загрунтованным стальным поверхностям и по оксидной пленке на алюминиевых заготовках. Сварку можно вести на короткой и на длинной дуге, при этом электроды АНО-21 обеспечивают легкий розжиг, стабильность горения дуги в процессе сварки и получение плотного мелкочешуйчатого шва при соединении деталей в любом пространственном положении.
Полярность: AC переменный ток DC+ постоянный ток обратной полярности (на электроде «+») DC- постоянный ток прямой полярности (на электроде «-»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем. 5 Вертикальный шов на спуск. 6 Потолочный шов.
Сила тока: Нижнее (РА; РВ): 60 - 100 А Прочие (Other): 60 - 80 А
Напряжение холостого хода: 50 В Доступные для заказа диаметры: 2,0; 2,5; 3,0; 4,0 и 5,0 мм Режимы прокалки: прокалка не требуется. В случае потери сварочно- технологических свойств из-за набора обмазкой высокой влажности, электроды просушить при 70-90°С, 30 мин.
Преимущества электродов АНО-21: - легко варить, даже начинающим сварщикам - не требуют прокалки - хорошо поджигаются, в том числе повторно - низкая токсичность - стойкость шва к появлению пор при изменении длины дуги; - возможность сварки в любом положении, в том числе вертикальном сверху вниз; - варят в узких местах и в углах - идеальны для прихваток, коротких и корневых швов - сварка широких зазоров, листов с гальваническим покрытием - низкие показатели разбрызгивания металла - гладкий мелкочешуйчатый шов - отлично сваривают рядовые и стыковые узлы - сварка по влажными, загрунтованными поверхностями и ржавчине - доступная цена, экономный аналог электрода ОК 46.00
Химический состав сварочных электродов ESAB АНО-21, %:
С Mn Si P max S max 0,08 0,5 0,3 0,04 0,04
Механические свойства: σт 445 МПа σв 530 МПа δ 23% KCV: 90 Дж/см2 при 0°С KCU: 105 Дж/см2 при +20°С
Тип покрытия - основное. Электрод с низким содержанием водорода для односторонней сварки трубопроводов и конструкций общего назначения. Отличается большой глубиной проплавления, формирует плоский шов с легко удаляемой шлаковой коркой. Хорошо сбалансированная шлаковая система обеспечивает стабильное горение дуги и позволяет легко производить сварку во всех пространственных положениях. Рекомендуется для сварки заполняющих и облицовочных проходов стыков труб классом прочности до API 5LX56 и корневых проходов классом прочности до API 5LX70.
Полярность: AC переменный ток DC+ постоянный ток обратной полярности (на электроде «+») DC- постоянный ток прямой полярности (на электроде «-»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем.
Сила тока: 150 - 250 А
Напряжение холостого хода: 60В Режимы прокалки: 330-370°С, 2 часа
Тип покрытия – рутилово-целлюлозное Уникальный в своем классе электрод, обладающий великолепными сварочно-технологическими характеристиками, предназначенный для сварки конструкций из низкоуглеродистых и низколегированных сталей с пределом текучести до 380 МПа во всех пространственных положениях на постоянном токе любой полярности и переменном токе. Электрод отличается относительно слабой чувствительностью к ржавчине и другим поверхностным загрязнениям, легкостью отделения шлака и формированием гладкой поверхности наплавленного валика с плавным переходом к основному металлу. Благодаря легкости, как первого, так и повторных поджигов, электрод незаменим для сварки короткими швами, корневых проходов, прихваток и сварке с периодическими обрывами дуги. В отличие от большинства рутиловых электродов, благодаря возможности выполнять сварку в положении «вертикаль на спуск» в сочетании со значительно более низкими пороговыми значениями минимального тока, при котором стабильно горит дуга, ОК 46.00 позволяют выполнять сварку тонкостенных изделий, а также применять этот электрод для сварки деталей с гальваническим покрытием. Низкое напряжение холостого хода и стабильное горение дуги на предельно малых токах позволяет использовать эти электроды для сварки от бытовых источников.
Полярность: AC переменный ток DC+ постоянный ток обратной полярности (на электроде «+») DC- постоянный ток прямой полярности (на электроде «-»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем. 6 Потолочный шов.
Сила тока: 150 - 290 А
Напряжение холостого хода: 50В Режимы прокалки: 70-90°С, 60 мин
Химический состав % С 0,08 Mn 0,40 Si 0,30 P max 0,030 S max 0,030
Механические свойства σт ≥ 380 МПа σв ≥ 510 МПа δ ≥ 24% KCV: ≥137 Дж/см2 при +20°С ≥59 Дж/см2 при 0°С ≥35 Дж/см2 при -20°С KCU: ≥110 Дж/см2 при +20°С ≥40 Дж/см2 при -40°С
Покрытые штучные электроды с основным типом покрытия предназначены для высокопроизводительной ручной электродуговой сварки углеродистых и низколегированных конструкционных сталей с пределом прочности до 540 Мпа и арматурных сталей класса А240 и А300. Формирует шов правильной геометрии с наименьшим углом перехода к основному металлу, что позволяет облегчить удаление шлаковой корки. Хорошо сбалансированный химический состав покрытия электрода обеспечивает стабильное горение дуги и позволяет легко производить сварку во всех пространственных положениях. Свидетельство НАКС.
Производительность наплавки до 15% выше, чему электродов типа УОНИ и УОНИИ Высокие сварочно-технологические свойства Легкость при работе
Полярность: DC+ постоянный ток обратной полярности (на электроде «+») DC- постоянный ток прямой полярности (на электроде «-»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем. 6 Потолочный шов.
Сила тока: 120 - 190 А
Бренд ESAB Вес (кг) 6,2 Диаметр электродов (мм) 4,0 Материал низколегированная сталь Родина бренда Швеция Свариваемый металл углеродистая и низколегированная сталь Тип ММА
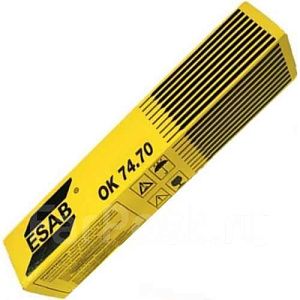
для сварки углеродистых и низколегированных сталей Электроды ОК 74.70 предназначены преимущественно для сварки заполняющих и облицовочного слоёв неповоротных стыков трубопроводов в положении вертикаль на подъем из низкоуглеродистых, низколегированных сталей класса прочности К55-К60, API 5L Х60-Х70, а также других ответственных конструкций нормативным пределом текучести до 500 МПа включительно.
OK 74.70 - электрод типа LMA (электроды с низким влагопоглощением), используется для сварки высокопрочных низколегированных сталей. Данный электрод фирмы ESAB разработан для широкого применения, включая сварку трубопроводов.
Электроды ЭСАБ ОК 74.70 предназначены для сварки низколегированных высокопрочных сталей. Разработаны для сварки различных конструкций, включая трубы стальные сварные для магистральных газонефтепроводов согласно ГОСТ 20295-85 с классом прочности К55-К60 (Х60-Х70), с временным сопротивлением 56–60 кгс/мм2. Спиральношовные электросварные трубы диаметром 159-820 мм и прямошовные электросварные трубы класса прочности диаметром 530 - 1020 мм производят согласно техническим условиям (ГОСТ ISO 3183-2015 — общие техусловия для стального трубопроката, применяемого в нефтяной и газовой промышленности; ГОСТ 31447-2012 — общие технические параметры для нефтегазовой отрасли в России) из стальных сплавов 10Г2ФБЮ; 10Г2ФБ; 10Г2СБ; 10Г2СФБ с толщиной стенки до 32 мм, рабочим давлением до 9,8 МПа, в северном и обычном исполнении. Сварные швы должны иметь плавный переход к основному металлу. Наличие дефектов, влияющих на прочность не допускается.
Электроды ЭСАБ ОК 74.70 занесены в реестр Транснефти. Также трубные электроды ЭСАБ ОК 74.70 сертифицированы Национальным Агентством по Контролю Сварки (НАКС), имеют сертификаты Всесоюзного научно-исследовательского института природных газов ВНИИГАЗ (ОАО "Газпром"), а также имеют украинский сертификат Sepros (СЕПРО).
Полярность: DC+ постоянный ток обратной полярности (на электроде «+»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем. 6 Потолочный шов.
Сила тока: Нижнее (РА; РВ): 130 - 190 А Прочие (Other): 110 - 170 А
Напряжение холостого хода: 60 В Тип сплава Низколегированная сталь (0.5 % Mo) Тип покрытия Основное Диффузионный водород < 5.0 мл/100г Химический состав наплавленного металла C Mn Mo Si 0.08 % 1.5 % 0.45 % 0.4 %
Тип покрытия – рутилово-целлюлозное Уникальный в своем классе электрод, обладающий великолепными сварочно-технологическими характеристиками, предназначенный для сварки конструкций из низкоуглеродистых и низколегированных сталей с пределом текучести до 380 МПа во всех пространственных положениях на постоянном токе обратной полярности и переменном токе. Электрод отличается относительно слабой чувствительностью к ржавчине и другим поверхностным загрязнениям, легкостью отделения шлака и формированием гладкой поверхности наплавленного валика с плавным переходом к основному металлу. Благодаря легкости, как первого, так и повторных поджигов, электрод незаменим для сварки короткими швами, корневых проходов, прихваток и сварке с периодическими обрывами дуги. В отличие от большинства рутиловых электродов, благодаря возможности выполнять сварку в положении «вертикаль на спуск» в сочетании со значительно более низкими пороговыми значениями минимального тока, при котором стабильно горит дуга, ОК 46.00 позволяют выполнять сварку тонкостенных изделий, а также применять этот электрод для сварки деталей с гальваническим покрытием. Низкое напряжение холостого хода и стабильное горение дуги на предельно малых токах позволяет использовать эти электроды для сварки от бытовых источников.
Полярность: AC переменный ток DC+ постоянный ток обратной полярности (на электроде «+») DC- постоянный ток прямой полярности (на электроде «-»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем. 5 Вертикальный шов на спуск. 6 Потолочный шов.
Сила тока: 60 - 100 А
Напряжение холостого хода: 50В Режимы прокалки: 70-90°С, 60 мин
Химический состав % С 0,08 Mn 0,40 Si 0,30 P max 0,030 S max 0,030
Механические свойства σт ≥ 380 МПа σв ≥ 510 МПа δ ≥ 24% KCV: ≥137 Дж/см2 при +20°С ≥59 Дж/см2 при 0°С ≥35 Дж/см2 при -20°С KCU: ≥110 Дж/см2 при +20°С ≥40 Дж/см2 при -40°С
Электрод с низким содержанием водорода для односторонней сварки труб и конструкций общего назначения. Большая глубина проплавления плоский шов, легко удаляемый шлак. Стабильное горение. Рекомендуется для сварки труб и корневых проходов. Напряжение холостого хода 60В.
Полярность: AC переменный ток DC+ постоянный ток обратной полярности (на электроде «+») DC- постоянный ток прямой полярности (на электроде «-»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем. 6 Потолочный шов.
Сила тока: Нижнее (РА; РВ): 120 - 190 А Прочие (Other): 115 - 160 А
Тип Э46 ГОСТ 9467-75
Основные характеристики металла шва: Временное сопротивление разрыву, МПа - 540 Предел текучести, МПа - 440 Относительное удлинение, % - 30 Ударная вязкость, Дж/см2 - 150
Химический состав наплавляемого металла в %: Углерод, не более - 0,06 Марганец - 0,4 Кремний - 1,15 ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ OK 53.70 4,0Х450ММ Диаметр электрода 4 мм Длина электрода 450 мм Масса упаковки 6 кг Режим работы MMA (ручная дуговая сварка) Марка электрода OK 53.70
Тип покрытия – рутилово-целлюлозное Уникальный в своем классе электрод, обладающий великолепными сварочно-технологическими характеристиками, предназначенный для сварки конструкций из низкоуглеродистых и низколегированных сталей с пределом текучести до 380 МПа во всех пространственных положениях на постоянном токе обратной полярности и переменном токе. Электрод отличается относительно слабой чувствительностью к ржавчине и другим поверхностным загрязнениям, легкостью отделения шлака и формированием гладкой поверхности наплавленного валика с плавным переходом к основному металлу. Благодаря легкости, как первого, так и повторных поджигов, электрод незаменим для сварки короткими швами, корневых проходов, прихваток и сварке с периодическими обрывами дуги. В отличие от большинства рутиловых электродов, благодаря возможности выполнять сварку в положении «вертикаль на спуск» в сочетании со значительно более низкими пороговыми значениями минимального тока, при котором стабильно горит дуга, ОК 46.00 позволяют выполнять сварку тонкостенных изделий, а также применять этот электрод для сварки деталей с гальваническим покрытием. Низкое напряжение холостого хода и стабильное горение дуги на предельно малых токах позволяет использовать эти электроды для сварки от бытовых источников.
Полярность: AC переменный ток DC+ постоянный ток обратной полярности (на электроде «+») DC- постоянный ток прямой полярности (на электроде «-»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем. 5 Вертикальный шов на спуск. 6 Потолочный шов.
Сила тока: 70 - 140 А
Напряжение холостого хода: 50В Режимы прокалки: 70-90°С, 60 мин
Химический состав % С 0,08 Mn 0,40 Si 0,30 P max 0,030 S max 0,030
Механические свойства σт ≥ 380 МПа σв ≥ 510 МПа δ ≥ 24% KCV: ≥137 Дж/см2 при +20°С ≥59 Дж/см2 при 0°С ≥35 Дж/см2 при -20°С KCU: ≥110 Дж/см2 при +20°С ≥40 Дж/см2 при -40°С
KISWEL KR-3000 ф 2,6 – профессиональные сварочные электроды с рутиловым покрытием, универсального применения. Обеспечивают высокие технологические свойства изготавливаемого шва. Обладают легким поджигом, даже повторным. Отлично подходят для коротких и корневых соединений. При проведении сварочных работ отмечается пониженное тепловложение, что существенно важно при сварке широких трещин.
Данный вид электродов широко используется для сварки металлических листов с гальваническим покрытием. При работе с этими электродами не требуется предварительная очистка поверхности от ржавчины и загрязнений. Марка широко применяется в судостроительстве и для изготовления ответственных металлоконструкций.
Применение: Сварка стальных конструкций, легких стальных конструкций, кузовов автомобилей и защитных ограждений.
Характеристики Kiswel KR3000-2.6mm, 5кг Основные параметры Диаметр: 2.60 мм Длина прутка: 350 мм Страна производства: Южная Корея Для сварки материалов: Углеродистая сталь
KISWEL KR-3000 ф 3,2 – профессиональные сварочные электроды с рутиловым покрытием, универсального применения. Обеспечивают высокие технологические свойства изготавливаемого шва. Обладают легким поджигом, даже повторным. Отлично подходят для коротких и корневых соединений. При проведении сварочных работ отмечается пониженное тепловложение, что существенно важно при сварке широких трещин.
Данный вид электродов широко используется для сварки металлических листов с гальваническим покрытием. При работе с этими электродами не требуется предварительная очистка поверхности от ржавчины и загрязнений. Марка широко применяется в судостроительстве и для изготовления ответственных металлоконструкций.
Применение: Сварка стальных конструкций, легких стальных конструкций, кузовов автомобилей и защитных ограждений.
Характеристики Kiswel KR3000-3,2mm, 5кг Основные параметры Диаметр: 3,2 мм Длина прутка: 350 мм Страна производства: Южная Корея Для сварки материалов: Углеродистая сталь
Электроды ОК-48.08 Ø 2,5*350 мм 1/4VP ESAB (Швеция) пачка 5,4кг - универсальные электроды, предназначенные для сварки изделий из конструкционных низколегированных сталей с расчетной температуре эксплуатации до -50°С, когда невозможно избежать высоких напряжений в сварном шве, таких как оффшорные и другие особо ответственные конструкции. Электроды отличаются очень хорошими сварочно-технологическими свойствами. Покрытие характеризуется повышенной влагостойкостью, а наплавленный металл предельно низким содержанием диффузионно свободного водорода. Электроды прошли испытания на трещеностойкость (вязкость разрушения) при статическом нагружении (CTOD-тест).
Тип покрытия - основное
Полярность: DC+ постоянный ток обратной полярности (на электроде «+») DC- постоянный ток прямой полярности (на электроде «-»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем. 6 Потолочный шов.
Сила тока: Нижнее (РА; РВ): 140 - 190 А Прочие (Other): 120 - 160 А
напряжение холостого хода: 65В Режим прокалки: 330-370°С, 2 часа
Бренд ESAB Вес (кг) 5,4 Габариты (мм) длина 350 Диаметр электродов (мм) 2.5 Материал низколегированная сталь Родина бренда Швеция Свариваемый металл углеродистая и низколегированная сталь Тип ММА
KISWEL KR-3000 ф 4,0 – профессиональные сварочные электроды с рутиловым покрытием, универсального применения. Обеспечивают высокие технологические свойства изготавливаемого шва. Обладают легким поджигом, даже повторным. Отлично подходят для коротких и корневых соединений. При проведении сварочных работ отмечается пониженное тепловложение, что существенно важно при сварке широких трещин.
Данный вид электродов широко используется для сварки металлических листов с гальваническим покрытием. При работе с этими электродами не требуется предварительная очистка поверхности от ржавчины и загрязнений. Марка широко применяется в судостроительстве и для изготовления ответственных металлоконструкций.
Применение: Сварка стальных конструкций, легких стальных конструкций, кузовов автомобилей и защитных ограждений.
Характеристики Kiswel KR3000-4,0mm, 5кг Основные параметры Диаметр: 4,0 мм Длина прутка: 400 мм Страна производства: Южная Корея Для сварки материалов: Углеродистая сталь
для сварки углеродистых и низколегированных сталей Электроды ЭСАБ АНО-21 предназначены для сварки рядовых и ответственных конструкций из углеродистых сталей, когда к формированию швов в различных пространственных положениях предъявляют повышенные требования.
Сварочные электроды АНО-21 с рутилово-целлюлозным покрытием. Бюджетная версия электродов ЭСАБ ОК 46.00. Предназначены для сварки неответственных металлоконструкций из конструкционных нелегированных и низколегированных сталей с пределом прочности до 540 МПа. Низкое напряжение холостого хода и стабильное горение дуги на предельно малых токах позволяет использовать эти электроды для сварки от бытовых источников.
АНО-21 – одна из наиболее универсальных и узнаваемых марок сварочных электродов с рутиловым покрытием. Разработаны в Институте электросварки им. Е.О. Патона. Благодаря высокой стойкости рутила (диоксида титана) сварочная ванна надежно защищена от шлака, обеспечивая высокие сварочно-технологические свойства сварного шва и легкую отделимость шлаковой корки. В основном применяются для сварки тонкостенных (до 5 мм) газопроводных и трубопроводных систем из стали с низким содержанием углерода и легирующих элементов и рассчитанных на работу в условиях невысокого давления (до 12 атмосфер). В частности, это коммунально-сетевые, судовые и машинные трубопроводы. Низкая степень разбрызгивания металла исключает процесс деформирования конструкции. Кроме того, электроды АНО-21 могут использоваться для выполнения корневого шва в толстостенных изделиях и конструкциях. Электроды АНО-21 имеют классификацию наплавленного металла по ГОСТу: Э46. Их используют не только в строительстве, промышленности, ЖКХ, но и ремонтных мастерских и домашних условиях. Это одна из тех марок электродов, которая в равной степени подойдет для профессиональных сварщиков и новичков. Сварку можно проводит с использование любого сварочного источника питания с напряжением холостого хода Uхх не менее 50 Вольт. Ток может быть переменный или постоянный тока, причем полярность не имеет значения. Особенностью подготовки кромок изделий к сварке является то, что их необязательно зачищать до металлического блеска: можно варить по ржавчине, влажному и загрязненному металлу, в том числе по загрунтованным стальным поверхностям и по оксидной пленке на алюминиевых заготовках. Сварку можно вести на короткой и на длинной дуге, при этом электроды АНО-21 обеспечивают легкий розжиг, стабильность горения дуги в процессе сварки и получение плотного мелкочешуйчатого шва при соединении деталей в любом пространственном положении.
Полярность: AC переменный ток DC+ постоянный ток обратной полярности (на электроде «+») DC- постоянный ток прямой полярности (на электроде «-»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем. 5 Вертикальный шов на спуск. 6 Потолочный шов.
Сила тока: Нижнее (РА; РВ): 100 - 200 А Прочие (Other): 100 - 170 А
Напряжение холостого хода: 50 В Доступные для заказа диаметры: 2,0; 2,5; 3,0; 4,0 и 5,0 мм Режимы прокалки: прокалка не требуется. В случае потери сварочно- технологических свойств из-за набора обмазкой высокой влажности, электроды просушить при 70-90°С, 30 мин.
Преимущества электродов АНО-21: - легко варить, даже начинающим сварщикам - не требуют прокалки - хорошо поджигаются, в том числе повторно - низкая токсичность - стойкость шва к появлению пор при изменении длины дуги; - возможность сварки в любом положении, в том числе вертикальном сверху вниз; - варят в узких местах и в углах - идеальны для прихваток, коротких и корневых швов - сварка широких зазоров, листов с гальваническим покрытием - низкие показатели разбрызгивания металла - гладкий мелкочешуйчатый шов - отлично сваривают рядовые и стыковые узлы - сварка по влажными, загрунтованными поверхностями и ржавчине - доступная цена, экономный аналог электрода ОК 46.00
Химический состав сварочных электродов ESAB АНО-21, %
С Mn Si P max S max 0,08 0,5 0,3 0,04 0,04
Механические свойства σт 445 МПа σв 530 МПа δ 23% KCV: 90 Дж/см2 при 0°С KCU: 105 Дж/см2 при +20°С
Данные электроды предназначены преимущественно для сварки корневого прохода шва поворотных и неповоротных стыков в положении вертикаль на подъем трубопроводов и других ответственных конструкций из низкоуглеродистых и низколегированных сталей прочностных классов до К60 включительно с нормативным временным сопротивлением разрыву до 589 МПа включительно. Электроды диаметром 3,0 мм предназначаются так же для сварки заполняющих и облицовочного слоёв шва тонкостенных конструкций, включая стыки трубопроводов из сталей прочностных классов до К54 включительно (с нормативным пределом прочности до 539 МПа).
Полярность: DC+ постоянный ток обратной полярности (на электроде «+»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем. 6 Потолочный шов.
Сила тока: 80 - 130 А
Режимы прокалки: 360-400 °С, 1 час
Рекомендации к области применения: • Диа. 2,5 и 3,0 мм для сварки и ремонта корневого слоя швов неповоротных стыков нефтегазопродуктопроволов из сталей прочностных классов до К60 (Х70) включительно. • Диа. 3,0 мм для сварки и ремонта заполняющих слоев швов неповоротных стыков нефтегазопродуктопроволов из сталей прочностных классов до К54 (Х60) включительно. • Выполнение ответственных корневых проходов других конструкций с образованием обратного валика в нефтехимической . энергетической и строительной промышленности. • При сварке конструкций с высокими требованиями ударной вязкости на -60 град Цельсия. • Другие применения , где использование электродов УОНИ ограничено высокими требованиями к сварке.
Упаковка: Для надежного хранения электроды упакованы в пачку из микрогофрированного картона, запаянную в пластиковую пленку. Масса пачки: 4,5 кг для Ø 2,5 и 3,0 мм. Пачка желтого цвета в соответствии со стандартами ESAB.
Электроды ОК-48.08 Ø 2,5*350 мм 1/4VP ESAB (Швеция) пачка 5,4кг - универсальные электроды, предназначенные для сварки изделий из конструкционных низколегированных сталей с расчетной температуре эксплуатации до -50°С, когда невозможно избежать высоких напряжений в сварном шве, таких как оффшорные и другие особо ответственные конструкции. Электроды отличаются очень хорошими сварочно-технологическими свойствами. Покрытие характеризуется повышенной влагостойкостью, а наплавленный металл предельно низким содержанием диффузионно свободного водорода. Электроды прошли испытания на трещеностойкость (вязкость разрушения) при статическом нагружении (CTOD-тест).
Тип покрытия - основное Ток:/=(+/-) Пространственные положения при сварке: 1, 2, 3, 4, 6 напряжение холостого хода: 65В Режим прокалки: 330-370°С, 2 часа
Бренд ESAB Вес (кг) 5,4 Габариты (мм) длина 350 Диаметр электродов (мм) 2.5 Материал низколегированная сталь Род тока Постоянного тока, DC Родина бренда Швеция Свариваемый металл углеродистая и низколегированная сталь Тип ММА
для сварки углеродистых и низколегированных сталей Универсальные сварочные электроды ESAB (ЭСАБ-СВЭЛ) МР-3, предназначенные для сварки ответственных конструкций из низкоуглеродистых и низколегированных сталей с временным сопротивлением до 490 МПа во всех пространственных положениях, кроме вертикали на спуск на постоянном токе любой полярности и переменном токе. Электроды позволяют выполнять сварку по увеличенным зазорам. В отличие от большинства рутиловых электродов, МР-3 рекомендуются для сварки на форсированных режимах, благодаря чему имеют повышенную производительность процесса. Сварку рекомендуется выполнять на короткой или средней длине дуги.
Полярность: AC переменный ток DC+ постоянный ток обратной полярности (на электроде «+») DC- постоянный ток прямой полярности (на электроде «-»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем. 6 Потолочный шов.
Сила тока: Нижнее (РА; РВ): 150 - 290 А Прочие (Other): 150 - 250 А
Напряжение холостого хода: 50В Режимы прокалки: 150-180°С, 60 мин
Преимущества электродов ЭСАБ МР-3 Легко варить, гладкий шов, не требуют прокалки Сварка во всех пространственных положениях, включая вертикальное на спуск Улучшенные характеристики при сварке в нижнем положении Хорошо поджигаются, в том числе повторно Варят в широких зазорах, в узких местах и в углах Электроды позволяют выполнять сварку по увеличенным зазорам Идеальны для прихваток, коротких и корневых швов
для сварки углеродистых и низколегированных сталей Универсальные сварочные электроды ESAB (ЭСАБ-СВЭЛ) МР-3, предназначенные для сварки ответственных конструкций из низкоуглеродистых и низколегированных сталей с временным сопротивлением до 490 МПа во всех пространственных положениях, кроме вертикали на спуск на постоянном токе любой полярности и переменном токе. Электроды позволяют выполнять сварку по увеличенным зазорам. В отличие от большинства рутиловых электродов, МР-3 рекомендуются для сварки на форсированных режимах, благодаря чему имеют повышенную производительность процесса. Сварку рекомендуется выполнять на короткой или средней длине дуги.
Полярность: AC переменный ток DC+ постоянный ток обратной полярности (на электроде «+») DC- постоянный ток прямой полярности (на электроде «-»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем. 6 Потолочный шов.
Сила тока: Нижнее (РА; РВ): 100 - 200 А Прочие (Other): 100 - 170 А
Напряжение холостого хода: 50В Режимы прокалки: 150-180°С, 60 мин
Преимущества электродов ЭСАБ МР-3 Легко варить, гладкий шов, не требуют прокалки Сварка во всех пространственных положениях, включая вертикальное на спуск Улучшенные характеристики при сварке в нижнем положении Хорошо поджигаются, в том числе повторно Варят в широких зазорах, в узких местах и в углах Электроды позволяют выполнять сварку по увеличенным зазорам Идеальны для прихваток, коротких и корневых швов
Плавящиеся электроды с основным покрытием OK 48P по откликам профессиональных специалистов являются наилучшими из всех выпущенных в РФ. Имеют разнообразную сферу применения: Используются при строительстве. Сварочные электроды ОК 48Р (3.0 мм; 4.5 кг) ESAB 480P303AM0 - плавящиеся электроды с основным покрытием для высокопроизводительной ручной электродуговой сварки углеродистых и низколегированных конструкционных сталей перлитного класса с пределом прочности до 540Мпа и арматурных сталей класса А240 и А300. Формирует плоский шов с легко удаляемой шлаковой коркой. Хорошо сбалансированная шлаковая система обеспечивает стабильное горение дуги и позволяет легко производить сварку во всех пространственных положениях. Свидетельство НАКС. Отлично подходят для энергетического спецоборудования, разнообразных труб, нефтехимического спецоборудования, тяжелых конструкций из металла, трубопроводов. Подходят для ремонта судов (как морских, так и речных). Эффективно используются на заводах для сварки крупногабаритных конструкций из металла. Электроды ОК 48Р позволяют сформировать плоский аккуратный шов, незаменимы в электродуговой сварке. Они подходят для двух видов металла: углеродистых и низколегированных конструкционных сталей перлитного класса, у которых предел прочности не превышает 540 Мпа; арматурных сталей класса А240 и А300. Данный тип электродов - оптимальный вариант при использовании с распространенными материалами Basic ONE, а также Conarc 52, EV50, LB 52U (исключением является проведение работ для трубопроводов). Имеет отличные свойства: шлаковая корка просто удаляется, легкое и быстрое возбуждение дуги, получается аккуратный шов с гладкой поверхностью.
Полярность: DC+ постоянный ток обратной полярности (на электроде «+») DC- постоянный ток прямой полярности (на электроде «-»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем. 6 Потолочный шов.
Сила тока: Нижнее (РА; РВ): 90 - 140 А Прочие (Other): 80 - 120 А
Большая и разнообразная сфера применения. Удобство использования дает возможность снизить утомляемость специалиста по сварке. Характеристики ESAB OK 48Р 3мм Заводские данные Марка ОК 48Р Страна производства Россия Общие Вид сварочных материалов электроды Диаметр, мм 3.0 Тип покрытия основное Свариваемые стали углеродистая сталь Назначение углеродистая, низколегированная, корабельная и судовая стали, мостовые конструкции Прокалка перед сваркой 350-400°С, 2 часа Тип электрода Э50А Механические свойства Предел прочности, МПа 520 Относительное удлинение, % 22 Предел текучести, МПа 420 KCU -60°С, Дж/см² 50 Ударная вязкость (KV) -40 °C, Дж min 47 Сертификация AWS E7018 ISO ISO 2560-A : E 42 3 B 42 H4 Технические условия ТУ 1272-183-55224353-2017 Сертификат НАКС есть Параметры упакованного товара Габариты, мм 470x80x60 Вес, кг 4.5
для сварки углеродистых и низколегированных сталей Электроды ЭСАБ АНО-21 предназначены для сварки рядовых и ответственных конструкций из углеродистых сталей, когда к формированию швов в различных пространственных положениях предъявляют повышенные требования.
Сварочные электроды АНО-21 с рутилово-целлюлозным покрытием. Бюджетная версия электродов ЭСАБ ОК 46.00. Предназначены для сварки неответственных металлоконструкций из конструкционных нелегированных и низколегированных сталей с пределом прочности до 540 МПа. Низкое напряжение холостого хода и стабильное горение дуги на предельно малых токах позволяет использовать эти электроды для сварки от бытовых источников.
АНО-21 – одна из наиболее универсальных и узнаваемых марок сварочных электродов с рутиловым покрытием. Разработаны в Институте электросварки им. Е.О. Патона. Благодаря высокой стойкости рутила (диоксида титана) сварочная ванна надежно защищена от шлака, обеспечивая высокие сварочно-технологические свойства сварного шва и легкую отделимость шлаковой корки. В основном применяются для сварки тонкостенных (до 5 мм) газопроводных и трубопроводных систем из стали с низким содержанием углерода и легирующих элементов и рассчитанных на работу в условиях невысокого давления (до 12 атмосфер). В частности, это коммунально-сетевые, судовые и машинные трубопроводы. Низкая степень разбрызгивания металла исключает процесс деформирования конструкции. Кроме того, электроды АНО-21 могут использоваться для выполнения корневого шва в толстостенных изделиях и конструкциях. Электроды АНО-21 имеют классификацию наплавленного металла по ГОСТу: Э46. Их используют не только в строительстве, промышленности, ЖКХ, но и ремонтных мастерских и домашних условиях. Это одна из тех марок электродов, которая в равной степени подойдет для профессиональных сварщиков и новичков. Сварку можно проводит с использование любого сварочного источника питания с напряжением холостого хода Uхх не менее 50 Вольт. Ток может быть переменный или постоянный тока, причем полярность не имеет значения. Особенностью подготовки кромок изделий к сварке является то, что их необязательно зачищать до металлического блеска: можно варить по ржавчине, влажному и загрязненному металлу, в том числе по загрунтованным стальным поверхностям и по оксидной пленке на алюминиевых заготовках. Сварку можно вести на короткой и на длинной дуге, при этом электроды АНО-21 обеспечивают легкий розжиг, стабильность горения дуги в процессе сварки и получение плотного мелкочешуйчатого шва при соединении деталей в любом пространственном положении.
Полярность: AC переменный ток DC+ постоянный ток обратной полярности (на электроде «+») DC- постоянный ток прямой полярности (на электроде «-»)
Пространственные положения при сварке: 1 Нижнее горизонтальное или в лодочку. 2 Нижнее в угол. 3 Горизонтальный шов на вертикальной плоскости. 4 Вертикальный шов на подъем. 5 Вертикальный шов на спуск. 6 Потолочный шов.
Сила тока: Нижнее (РА; РВ): 80 - 140 А Прочие (Other): 70 - 130 А
Напряжение холостого хода: 50 В Доступные для заказа диаметры: 2,0; 2,5; 3,0; 4,0 и 5,0 мм Режимы прокалки: прокалка не требуется. В случае потери сварочно- технологических свойств из-за набора обмазкой высокой влажности, электроды просушить при 70-90°С, 30 мин.
Преимущества электродов АНО-21: - легко варить, даже начинающим сварщикам - не требуют прокалки - хорошо поджигаются, в том числе повторно - низкая токсичность - стойкость шва к появлению пор при изменении длины дуги; - возможность сварки в любом положении, в том числе вертикальном сверху вниз; - варят в узких местах и в углах - идеальны для прихваток, коротких и корневых швов - сварка широких зазоров, листов с гальваническим покрытием - низкие показатели разбрызгивания металла - гладкий мелкочешуйчатый шов - отлично сваривают рядовые и стыковые узлы - сварка по влажными, загрунтованными поверхностями и ржавчине - доступная цена, экономный аналог электрода ОК 46.00
Химический состав сварочных электродов ESAB АНО-21, %
С Mn Si P max S max 0,08 0,5 0,3 0,04 0,04
Механические свойства σт 445 МПа σв 530 МПа δ 23% KCV: 90 Дж/см2 при 0°С KCU: 105 Дж/см2 при +20°С