Вентиляция
 Геотекстиль
 Грузоподъемное оборудование
 Инженерные системы
 Инструменты
 Профилированная мембрана
 Электрика, Элементы питания
 Крепеж
 Лента х/к ГОСТ 3560-73, Инструмент для ленты
 Леса строительные, вышки тура
 Лестницы, стремянки
 Оборудование для бетонных работ
 Опалубка, Фиксаторы арматуры, Инструмент для опалубки, Фанера
 Пена монтажная, герметики, аэрозоли, клей, ЛКМ, ССС
 Перфорированный крепеж
 Проволока, СББ, ПББ
 Противопожарное оборудование
 Профили и комплектующие для гипсокартона
 Сварочное оборудование
 Сварочные материалы
 Сетка: рабица, кладочная, цпвс, сварная, тканая, садовая
 Скобяные изделия (петли, замки)
 Станки для гибки и резки арматуры, правильный, ленточнопильный
 Такелаж
 Хомуты (с саморезом, проволочные, SS, бабочка, стяжки нейлон, скобы одно/двухлапковые, U-образные)
 Столярные изделия
Вентиляция
Геотекстиль
Грузоподъемное оборудование
Инженерные системы
Инструменты
Профилированная мембрана Электрика, Элементы питания
Крепеж
Лента х/к ГОСТ 3560-73, Инструмент для ленты
Леса строительные, вышки тура
Лестницы, стремянки
Оборудование для бетонных работ
Опалубка, Фиксаторы арматуры, Инструмент для опалубки, Фанера
Пена монтажная, герметики, аэрозоли, клей, ЛКМ, ССС
Перфорированный крепеж
Проволока, СББ, ПББ
Противопожарное оборудование
Профили и комплектующие для гипсокартона
Сварочное оборудование
Сварочные материалы
Сетка: рабица, кладочная, цпвс, сварная, тканая, садовая
Скобяные изделия (петли, замки)
Станки для гибки и резки арматуры, правильный, ленточнопильный
Такелаж
Хомуты (с саморезом, проволочные, SS, бабочка, стяжки нейлон, скобы одно/двухлапковые, U-образные)
Столярные изделия
 Электро/бензо/пневмо инструмент
 Под заказ
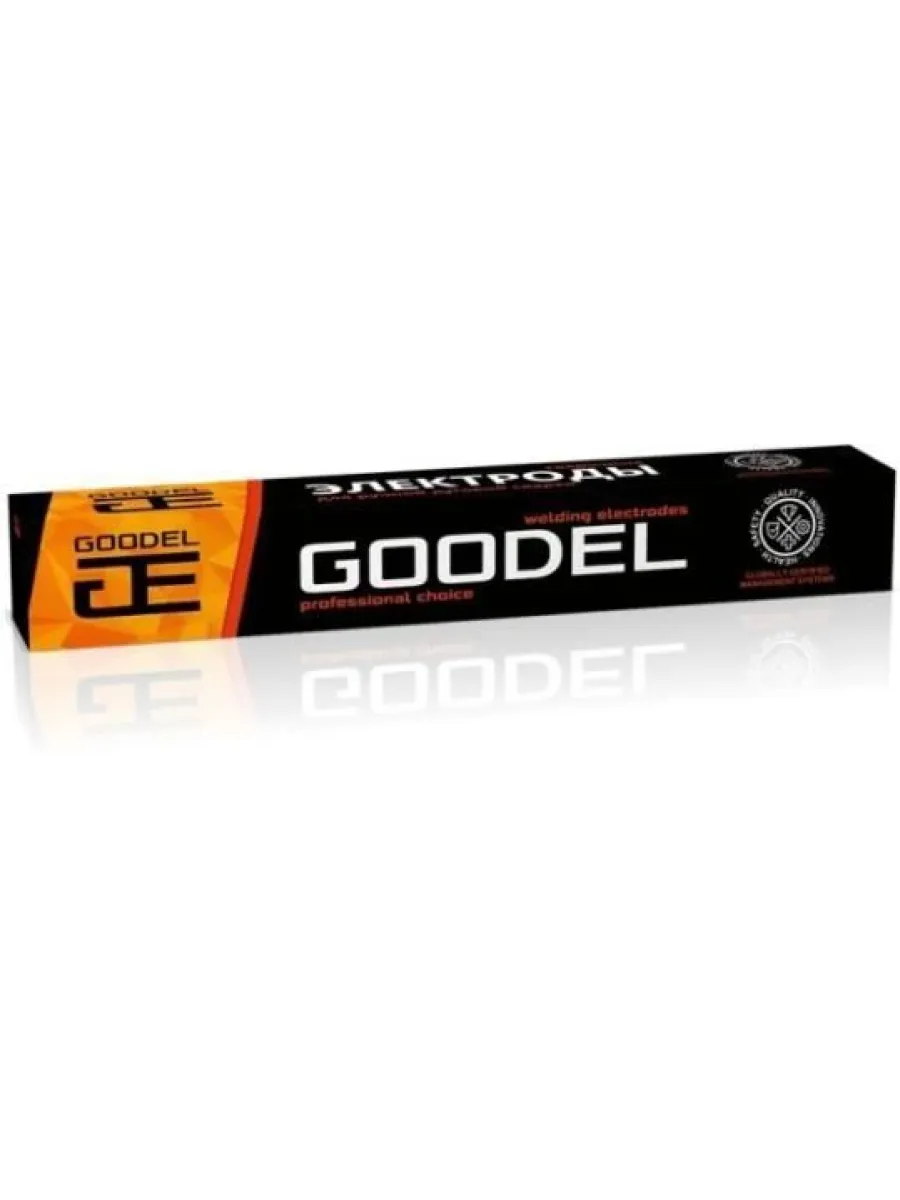
ЦЛ-11 - это электроды с основным покрытием, предназначенные для сварки конструкций из коррозионностойких хромоникелевых сталей марок: 12Х18Н10Т, 12Х18Н10, 09Х18Н12Б и им подобных, работающих в агрессивных средах, когда к металлу шва предъявляются жёсткие требования по стойкости против МКК.
Электроды имеют свидетельство НАКС (группы основных материалов - 1 (М01); группы технических устройств - МО, ПТО, КО, ГО, НГДО, ОХНВП, ОТОГ, СК).
Особые свойства
При использовании электродов по нержавейке марки ЦЛ-11, металл шва характеризуется высокой стойкостью против межкристаллитной коррозии.
Содержание ферритной фазы в наплавленном металле: 3-8%
Технические характеристики:
Механические свойства наплавленного металла (средние значения)
Предел прочности на разрыв, МПа Предел текучести, МПа Относительное удлинение, % Ударная вязкость, Дж/см2 Тип образца по ГОСТ 6996 Температура испытаний
620 420 39 120 KCU +20 °С
Химический состав наплавленного металла, массовая доля, %
C Mn Si Ni Cr Nb S P
0,08-0,11 1,5-2,2 0,6-0,8 8,6-9,2 18-21 0,9-1,3 0,01-0,016 0,018-0,023
Характеристики плавления:
Расход электродов на 1 кг наплавленного металла Коэффициент наплавки
1,7 кг 12,5 г/А•ч
Рекомендуемое значение тока, А:
D, мм Положение шва
нижнее вертикальное потолочное
3 70–90 50–80 50–80
Сварочный ток: Постоянный обратной полярности (DC+)
Технологические особенности сварки:
Сварка, электродами по нержавейке марки ЦЛ-11, выполняется короткой дугой по очищенной от загрязнений поверхности.
Режим прокалки электродов ЦЛ-11 (НАКС):
Прокалка перед применением: 320-350 °С, 1,5 часа.